欢迎来到汕头
拆解多工位热成型机:每个工位在做什么,为什么重要
发布时间: 2026-10-25 10:28:23.545
一台机器,四个工艺
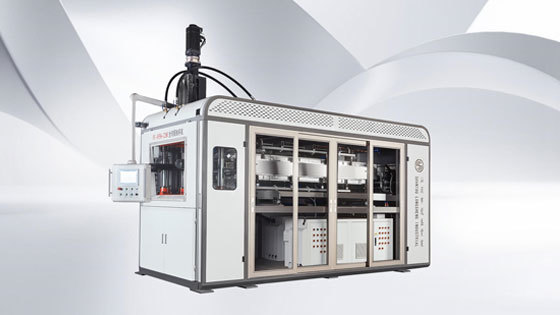
多工位热成型机把加热、成型、冲切、堆叠拆成独立工位,各自有独立的时间与参数。这样做的价值在于:每个工艺环节都可以单独优化,互不牵制。汕头市龙盛实业有限公司的多工位热成型机广泛用于生鲜果蔬盒、快餐餐盒、烘焙内托与工业吸塑托的生产。
加热工位
片材在进入成型前要被加热到软化温度区间。上加热与下加热分区控制,陶瓷或石英加热元件按区域调功。这一段的均匀性直接决定后面的壁厚分布与外观。厚片与薄片的升温曲线差异很大,参数不能照搬。
成型工位
真空、压空或两者组合,配合拉伸塞完成成型。模具温度、真空度、吹气压力与保压时间共同决定成品的复制精度。深腔产品通常需要先预吹再拉伸,避免底部过薄。
冲切工位
成型后的连体片材在这一工位被切出单只产品。刀口质量、上下模对中、切刀压力是三个关键点。冲切废料可直接回到边料回收系统。
堆叠工位
自动堆叠把成品按设定数量码齐并计数。看似简单,实际是整线自动化的关键:堆叠不稳,后面的装箱与包装全部要人工补位。
工位之间怎么配合
工位的节拍由最慢的一环决定。常见的情况是加热不足导致成型工位必须降速等待,此时提高成型压力没有意义,要回去调加热。反之,如果冲切出现毛边,多半是刀口或对中问题,而不是成型参数。
常见问题
问:多工位和真空吸塑成型机怎么选? 大批量、规格稳定选多工位,节拍快、自动化程度高;小批量、多品种、大幅面产品适合真空吸塑成型机,模具成本低、切换灵活。
问:能不能做可降解材料? 可以,但 PLA 等材料的温度窗口更窄,加热与冷却参数需要重新标定。
关于龙盛
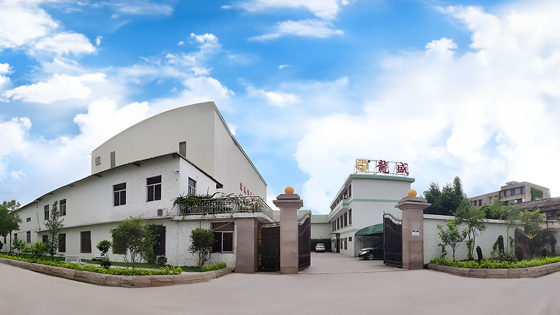
公司成立于 1998 年,位于广东省汕头市,厂房 30,000 平方米,持有 25 项授权专利(1 项发明专利、24 项实用新型),为高新技术企业。产品涵盖片材挤出机、多工位热成型机、真空吸塑成型机、制杯机与精密模具。
设备详情:https://www.stlongsheng.com
相关新闻