欢迎来到汕头
制杯产线怎么排:从片材挤出机到装箱的布局逻辑
发布时间: 2026-10-25 10:28:12.354
产线布局决定真实产能
单机参数好看,产线照样可能跑不满。片材挤出、制杯、边料回收、堆叠包装这四段之间只要有一处衔接不顺,整线的实际产出就落在最慢的那一环。汕头市龙盛实业有限公司向客户提供从片材到成品的整线配置建议,布局是第一步。
四段怎么衔接
第一段:片材挤出。 DSI-PP 多层共挤或 LSI 系列 PET/PLA 单螺杆挤出机,按制杯机的耗片速度匹配产能,一般留 10%–15% 余量。片材卷径与换卷频率要考虑后方缓存。
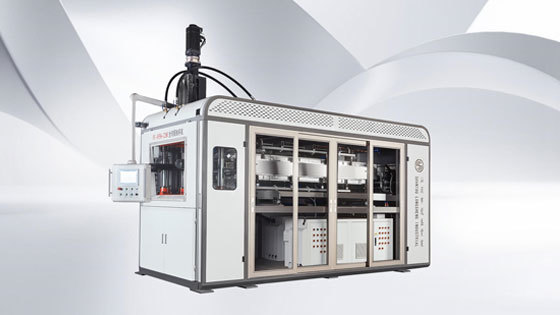
第二段:制杯。 FS-8556 全伺服、HSS-8556 液压伺服或 HAI-8556 液压制杯机。这一段是节拍瓶颈的可能性最大,也是决定布局间距的核心。
第三段:边料回收。 冲切后的边料应就近粉碎并回送,减少人工搬运。回收比例高时要注意片材质量波动,必要时降低回料掺比。
第四段:堆叠与包装。 自动堆叠、计数、套袋或装箱。人工堆叠在多班制下是长期成本,也是质量波动的来源。
三个容易忽略的布局问题
- 物流方向:原料卷、成品箱、边料三条流线不应交叉,否则现场永远在堵
- 换模空间:模具吊装与叉车通道要预留,很多车间后期才发现换模要拆墙
- 公用工程位置:水、电、气的接点位置影响设备朝向,应在平面图上先定
自动化做到什么程度
不必一次上全套。通常建议顺序是:先做自动堆叠与计数(回收最快),再上边料自动回送,最后考虑连线中控与数据采集。龙盛可按客户现场情况给出分阶段方案,设备预留接口以便后续升级。
关于龙盛
汕头市龙盛实业有限公司成立于 1998 年,位于广东省汕头市,厂房 30,000 平方米,持有 25 项授权专利(1 项发明专利、24 项实用新型),为高新技术企业。主营片材挤出机(DSI-PP、LSI、SI-PE)、多工位热成型机、真空吸塑成型机、制杯机与精密模具,适用 PP/PS/HIPS/PVC/PET/PLA/PE 及可降解材料。
整线方案咨询:https://www.stlongsheng.com
相关新闻