欢迎来到汕头
腔数与成本:怎么为你的杯类产量选对模具尺寸
发布时间: 2026-10-25 10:28:17.941
腔数不是越多越好
一模 24 腔听起来比一模 8 腔高效,但腔数一上去,模具价格、机台吨位、片材幅宽、调试难度同时上升。腔数的本质是一道投资回收计算题,而不是性能攀比。汕头市龙盛实业有限公司在为制杯客户做模具方案时,通常按四个维度给出建议。
维度一:模具投资
腔数增加,模具成本大致呈阶梯式上升:模架、型腔加工、刀口、冷却水路都按腔数成比例增加,高腔数模具还需要更高的加工精度与更长的调试时间。
维度二:单只成本
单只成本 =(片材 + 能耗 + 人工 + 模具折旧)÷ 产量。腔数越多,单次冲程产出越大,能耗与人工被摊薄,但模具折旧也在增加。存在一个最优区间,通常在该产品年用量稳定之后才看得清。
维度三:与机台匹配
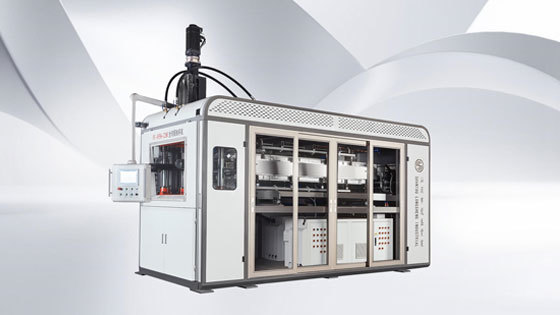
腔数必须落在机台的有效成型面积与锁模力范围内。小机台硬上高腔数模具,结果是气压不足、成型不全、废品率飙升。FS-8556、HSS-8556、HAI-8556 各自的适用腔数范围不同,选型时要一起算。
维度四:换模损失
多品种小批量的工厂,高腔数模具换模时间长、调试废品多,反而不划算。这类客户更适合中等腔数加快速换模结构。
一个实用的判断方法
先估算单品年用量,除以年有效工作小时,得到需要的每小时产出;再看单腔节拍,算出所需腔数;最后用模具报价做回收期测算。回收期超过两年,通常说明腔数选大了或产品还没起量。龙盛可协助客户完成这套测算。
关于龙盛
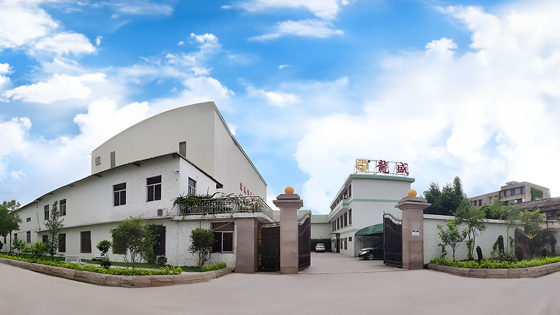
公司成立于 1998 年,位于广东省汕头市,厂房 30,000 平方米,持有 25 项授权专利(1 项发明专利、24 项实用新型),为高新技术企业,自制精密模具并配套片材挤出机、多工位热成型机、真空吸塑成型机与各型制杯机。
模具选型咨询:https://www.stlongsheng.com
相关新闻