欢迎来到汕头
热成型模具设计:龙盛在模具内部控制的五个关键细节
发布时间: 2026-10-25 10:27:49.938
好片材救不了一副差模具
同一条产线,换一副模具,废品率可以从百分之十几降到百分之三以内。片材、温度、气压都是可调参数,模具一旦做好就固定了。汕头市龙盛实业有限公司自己设计制造模具,正是为了让设备与模具在同一套工艺认知下配合。
细节一:排气孔的位置与孔径
真空成型的本质是把片材压到模壁上,空气必须及时排走。排气孔开在最后贴合的死角,孔径大到排气够快、小到不留下明显凸点。复杂造型的盒体,排气点往往要分区布置,逐段验证。
细节二:冷却水道的走向
冷却决定节拍。水道离模壁越近、分布越均匀,成型周期越短,产品变形越小。厚壁杯与深腔盒体最容易出现"局部过热",需要在该区域单独加密水路。
细节三:刀口结构
制杯机与多工位热成型机的刀口决定切口质量与模具寿命。刀口角度、刃口倒角、与模腔的同心度都要控制。切口出现毛边,通常是刀口磨损或上下模对中偏差,而不是气压问题。
细节四:拉伸塞的材质与形状
深腔产品靠拉伸塞预拉伸片材。塞头材质(如毛毡、硅胶、工程塑料)、圆角半径、下压行程,共同决定壁厚分布。底部过薄、杯口过厚,多半是塞形与行程没匹配好。
细节五:脱模角度与表面处理
模壁粗糙度与脱模斜度影响顶出顺畅度。表面做镜面或细纹处理,既能防止粘模,也能决定成品的哑光或透明效果——很多"看不出差别"的外观要求,实际是模具表面工艺的问题。
常见问题
问:模具可以跨机型使用吗? 需要确认安装尺寸、锁模高度、刀口基准与顶出方式。龙盛会在接单时确认客户机型与具体接口。
问:改产品造型要重开模吗? 小幅调整可用修模完成;涉及腔体结构、壁厚分布变化的,通常需要新开模。
关于龙盛
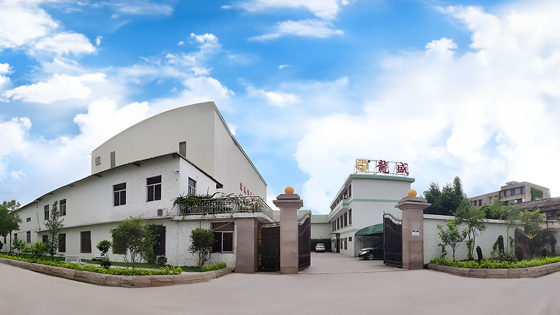
公司成立于 1998 年,位于广东省汕头市,厂房 30,000 平方米,持有 25 项授权专利(1 项发明专利、24 项实用新型),为高新技术企业,提供精密模具设计与制造,配套片材挤出机、多工位热成型机、真空吸塑成型机与制杯机。
模具需求请访问:https://www.stlongsheng.com
相关新闻