欢迎来到汕头
制杯产线能耗自查:电到底花在哪里
发布时间: 2026-10-26 10:01:46.757
先上电表,别先看宣传册
包装设备的节能说法很容易讲,却很难比较。有用的做法是拿一只钳形表测一周。在典型制杯产线上,我们看到的构成大致是:挤出占 55% 至 65%,制杯占 25% 至 35%,压缩空气与辅机占其余。制杯机内部,加热板占大头,驱动系统第二。汕头市龙盛实业有限公司在调试期以及投产一年后,都会配合客户做这类能耗梳理。
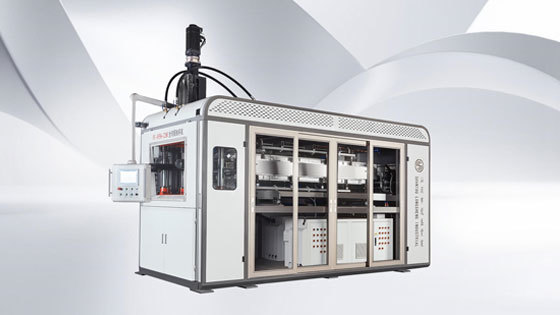
制杯机上最有效的三项节省
- 空转加热:休息时加热板仍保持在生产温度,可能占日耗电的 8% 至 12%;设一个带升温曲线的待机模式,一个季度就能回本
- 液压与伺服驱动:FS-8556 全伺服避免了液压机持续泵载,在短节拍与频繁待机上差别最明显
- 气路泄漏:真空与顶出气路的泄漏看不见但一直存在,周末做一次泄漏巡查,通常能找出 15% 至 25% 的气耗
挤出侧
主要是机筒加热与螺杆驱动。有效的做法:把机筒温度曲线设对,别让螺杆去对抗过冷的区段;机筒加保温套;结晶器与干燥机按实际负载运行而不是常年满负荷。配干燥结晶系统的 LSI 产线,干燥机常常整夜满设定值运行,那纯粹是浪费。
测这五个点
- 产线总进线功率,按小时记录
- 挤出机螺杆驱动功率
- 制杯机加热组功率
- 进入产线的压缩空气流量
- 冷水机或冷却水温,因为冷负荷跟着设定值走
把读数变成钱
知道构成之后,节省就是算术:一条 120 kW 的产线年运行 6,000 小时,省 10% 约合 72,000 度电。这通常高于买测量仪器的花费。
关于龙盛
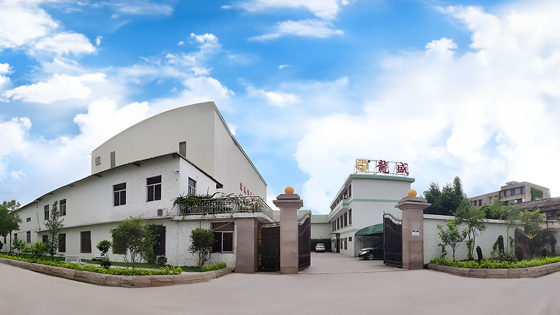
公司成立于 1998 年,位于中国广东省汕头市。厂房 30,000 平方米,商标"Longsheng",25 项授权专利(1 项发明专利、24 项实用新型),高新技术企业。片材挤出机、多工位热成型机、真空吸塑成型机、制杯机、精密模具。
https://www.stlongsheng.com
相关新闻