欢迎来到汕头
冰淇淋桶与拱盖:在 PP 与纸塑复合片上做深拉伸
发布时间: 2026-10-26 10:01:35.574
桶是深拉伸,不是放大版杯子
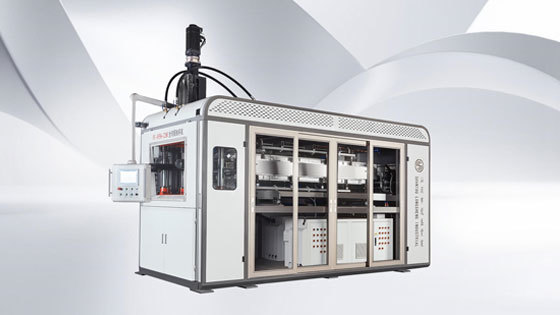
冰淇淋桶看着简单,直到你算拉伸比。500 毫升、直径 95 毫米、深度 75 毫米的桶,材料被拉伸的程度远超饮水杯,而问题就出现在桶底:底太薄,冷库堆码时就会塌。汕头市龙盛实业有限公司在多工位热成型线上做这类桶体,关键参数在 PP、HIPS 与纸塑复合片上是一致的。
拉伸比与预拉伸
PP 单步成型的实用上限约在拉伸比 1.2 至 1.4,取决于凸模与片材牌号。超过这个范围就必须用凸模辅助预拉伸:凸模先把片材向下拉,再由真空或气压完成成型,让侧壁的材料流向桶底,而不是在局部被拉薄。凸模材质与温度跟机器同样重要——温暖、低摩擦的凸模能让厚度分布更均匀。
守住桶底厚度
客户通常要求桶底厚度在标称值 15% 以内。要做到这点需要:
- 片材温度控制在窄窗口内,并在幅宽多点检测
- 凸模深度与速度受控
- 冷却均匀,因为桶底冷却不均会在脱模后翘曲
- 挤出机的片材厚度稳定,这也是我们常把挤出线与成型机一起交付的原因
拱盖与密封
拱盖是浅拉伸,但需要平坦精确的密封翻边。翻边要与桶壁形成确定的过盈量,盖子才能扣住不掉。桶模与盖模我们成对制作,并在装配样上验证配合。
材料说明
PP 韧性好、冷冻性能佳;HIPS 成本更低且表面亮泽;纸塑复合片适合高端与主打可持续的品牌,但要求更低成型温度与严格的片材水分控制。
关于龙盛
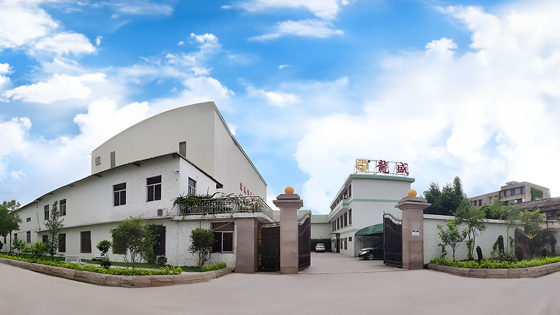
公司成立于 1998 年,位于中国广东省汕头市。厂房 30,000 平方米,商标"Longsheng",25 项授权专利(1 项发明专利、24 项实用新型),高新技术企业。片材挤出机、多工位热成型机、真空吸塑成型机、制杯机与精密模具。
https://www.stlongsheng.com
相关新闻