欢迎来到汕头
制杯机与热成型线的能耗从哪里来:省电的四个着力点
发布时间: 2026-10-24 10:06:58.405
能耗是"每千只"的成本
采购时比的是价格与速度,投产后才发现电费是产线上最大的经常性支出。薄壁杯产线上,加热与驱动是主项;片材挤出线上,料筒与冷却水路是主项。降低每千只杯的能耗,往往比提高节拍更容易做到。
电都花在哪里
- 加热:红外或接触式加热把片材升到成型温度,通常是最大单项负荷
- 驱动与液压:合模、成型、冲切的运动;定量泵液压系统在待机时把能量变成热量
- 压缩空气与真空:真空成型、脱模与堆叠
- 冷却:模具冷却与挤出线的片材冷却
真正省电的设计选择
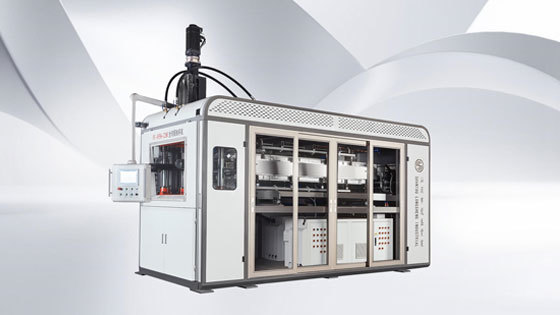
运动侧用伺服。 FS-8556 全伺服制杯机以伺服电机替代持续运转的液压泵,功率随动作需求变化。高节拍产线上这项节省会累积,因为两次行程之间的等待几乎不耗电。
液压伺服是中间解。 HSS-8556 保留液压合模力,但用伺服控制泵输出,压力在需要行程时才建立,而不是持续溢流。
分区加热加闭环控制。 片材温度均匀本是质量要求,同时也省电:靠提高某一区温度去补偿另一区,既浪费功率又破坏壁厚。
冷却能力要匹配。 按实际节拍设计模具冷却,而不是配一台长期在部分负荷下运行的大冷水机,资本支出与运行费用同时下降。
先测再优化
三个数字能说明大部分问题:每千只杯的耗电量、废品率、空压机负载。废品本质上是能耗问题——每一只被剔除的杯子都包含其片材、加热与成型的全部能量。废品率降几个百分点,往往比任何单件升级省得更多。
龙盛提供什么
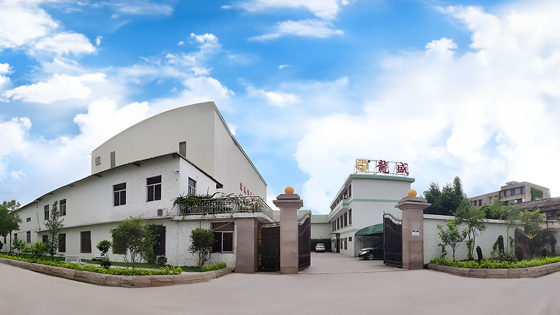
龙盛实业提供三个驱动平台的制杯机、加热/成型/冲切/堆叠分站的多工位热成型机,以及片材挤出设备:DSI-PP 多层共挤线、LSI 系列 PET/PLA 线、SI-PE 线。公司 1998 年成立于广东省汕头市,厂房 30,000 平方米,拥有 25 项授权专利(1 项发明专利、24 项实用新型专利),为高新技术企业。
产线能效评估咨询,请访问官网:https://www.stlongsheng.com
相关新闻