欢迎来到汕头
真空吸塑成型机还是多工位热成型机?龙盛设备选型对照
发布时间: 2026-10-24 10:06:47.238
两种设备,差别在这一步前后
两种设备都加热塑料片材并把它吸附到模具上。差别在于这一步前后发生了什么,而正是这个差别决定了哪些产品做起来划算。汕头市龙盛实业有限公司两类设备都做,所以建议通常落在产品上,而不是预算上。
真空吸塑成型机的工作方式
片材被夹紧、加热、由真空吸附到单模上,冷却后取出,成型与取件在同一工位先后完成。优点是模具成本低、上机快,能处理超大件——冰箱内胆、托盘、厚壁工业外壳、打样托盘。代价是节拍中包含人工或半自动取件时间,冲切通常是另一道工序。
多工位热成型机的工作方式
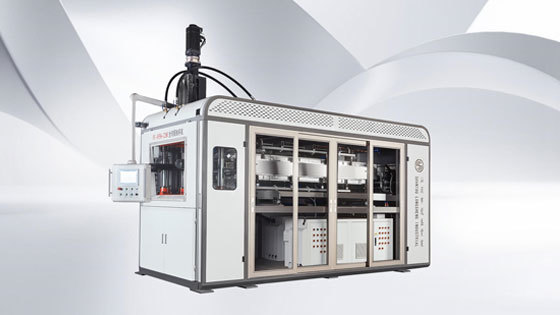
加热、成型、冲切与堆叠是彼此独立的工位,片材按工位索引前进,产品在同一次走片中完成成型与冲切,成品被自动计数堆叠。优点是节拍短、冲切一体、腔数多、堆叠重复性好,可直接对接自动包装线。代价是模具投入更高,换型耗时更长。
按产品对应
- 薄壁杯、盖、蛤壳盒、餐盒,大批量 —— 多工位热成型机
- 大型工业外壳、厚壁板材、小批量定制件 —— 真空吸塑成型机
- 开模前的样品与小批试产 —— 真空吸塑成型机
- 需要机内冲切与自动堆叠的形态 —— 多工位热成型机
三个决定性问题
- 产品是否必须在机内完成冲切? 如果是,走多工位路线。
- 一模多少腔? 超过几十腔后,堆叠与机内冲切是成本成立的前提。
- 多久换一次型? 小批量频繁换型适合真空吸塑;单一形态长单适合多工位。
龙盛在设备之外还提供什么
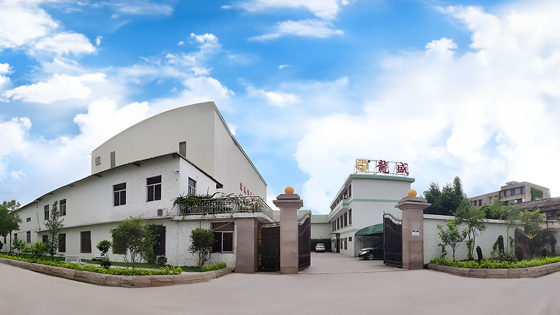
龙盛自制精密模具,也自制片材挤出机——DSI-PP 多层共挤、带干燥结晶系统的 LSI 系列 PET/PLA 单螺杆、以及 SI-PE 单螺杆——使加工商能把片材厚度公差与成型能力对齐。公司 1998 年成立于广东省汕头市,厂房 30,000 平方米,拥有 25 项授权专利,为高新技术企业。
选型咨询,请访问官网:https://www.stlongsheng.com
相关新闻